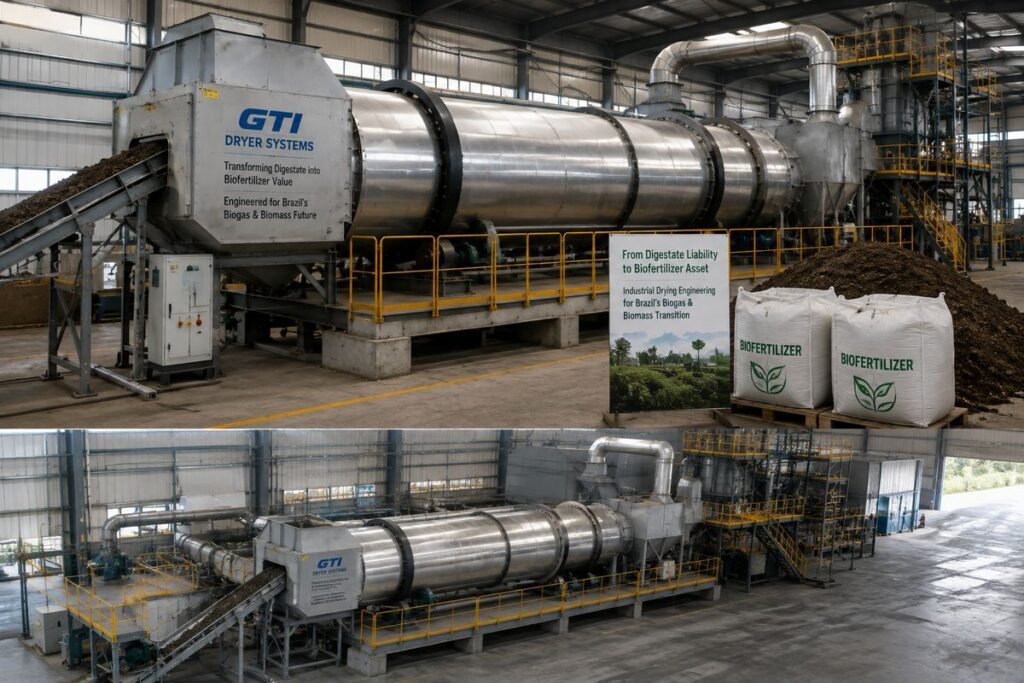
O setor de bioenergia no Brasil vive um momento de transformação histórica, impulsionado pela Lei do Combustível do Futuro, pelas metas de descarbonização do RenovaBio e pelos mandatos crescentes de injeção de biometano na rede de gás natural. Com um potencial teórico estimado em mais de 85 bilhões de $\text{Nm}^3$ de biogás por ano, o país possui a maior reserva de biomassa agrícola e efluentes orgânicos do planeta.
No entanto, desenvolvedores de projetos, cooperativas agropecuárias, usinas sucroenergéticas e concessionárias de saneamento enfrentam um gargalo operacional crítico após a geração do gás: o manejo do digestato anaeróbico úmido.
Ao sair dos biodigestores e dos sistemas mecânicos de separação de fases (como prensas parafuso e centrífugas), o digestato sólido apresenta tipicamente entre 80% e 90% de teor de umidade. Nessa condição, o produto é denso, possui baixa estabilidade biológica e gera custos logísticos de transporte astronômicos, inviabilizando sua aplicação além de um raio de 10 a 15 quilômetros da planta.
A conversão desse resíduo úmido em um adubo organomineral comercial, granulado, seco e estável (com 10% a 15% de umidade final) resolve esse gargalo e ataca um problema macroeconômico nacional: o Brasil importa atualmente mais de 80% dos fertilizantes químicos que consome. Retirar a água do digestato transforma um passivo ambiental oneroso em um ativo agrícola de alto valor econômico e alta transportabilidade.
À medida que os principais líderes da indústria se preparam para o 13º Fórum do Biogás (Fórum do Biogás 2026), que será realizado no São Paulo Expo, em São Paulo – SP (11 e 12 de Agosto de 2026) — organizado pela Associação Brasileira do Biogás (ABiogás) —, a secagem térmica industrial e a valorização de coprodutos assumem papel central nos debates.
Comunicado Importante para Visitantes: A Genex Tech Industries LLP (GTI) e seus parceiros locais no Brasil e na América do Sul participarão do 13º Fórum do Biogás 2026 (11 e 12 de Agosto de 2026, São Paulo Expo, SP) EXCLUSIVAMENTE COMO VISITANTES (não teremos estande de exposição). Os especialistas técnicos e parceiros regionais da GTI estarão presentes na feira durante os dois dias para reuniões presenciais diretas com produtores de biogás, fabricantes de adubo organomineral, cooperativas de proteína animal, usinas de açúcar e etanol, processadores de biomassa, consultores ambientais e empresas de engenharia EPC. Para explorar soluções térmicas ou agendar uma reunião técnica durante o fórum, visite a página oficial de Soluções em Secagem de Digestato da GTI, a plataforma especializada em Sistemas de Secagem de Biomassa e Palma da GTI ou o Portal Principal GTI.
PARTE 1: Panorama do Setor, Contexto do Evento e Visão Geral da GTI
Fórum do Biogás 2026: Estrutura do Evento e Relevância Estratégica
O 13º Fórum do Biogás consolida-se como o principal encontro de negócios e tecnologia para a cadeia de valor do gás renovável e da economia circular no Brasil.
| Parâmetro do Evento | Detalhes Técnicos e Operacionais |
| Nome do Evento | 13º Fórum do Biogás (Fórum do Biogás 2026) |
| Organização | Associação Brasileira do Biogás (ABiogás) |
| Data | 11 e 12 de Agosto de 2026 |
| Local | São Paulo Expo, São Paulo – SP, Brasil |
| Eixos Temáticos | Biometano (RNG), Valorização do Digestato, Adubos Organominerais, Aproveitamento de Calor Residual (CHP), Transição Energética |
| Status de Participação da GTI | Apenas Visitante (Parceiros locais da GTI estarão circulando no evento; sem estande) |
| Tecnologias de Secagem GTI | Secadores de Esteira Contínua / Malha, Secadores de Pás Indiretos, Secadores de Tambor Rotativo, Secadores de Leito Fluidizado, Secadores de LFOM / PROM e Secadores de Capim Napier |
| Plataformas de Informação | Página de Digestato GTI | Página de Biomassa/Palma GTI |
Dinâmica Econômica: Digestato para Fertilizantes no Brasil
O Plano Nacional de Fertilizantes (PNF) estabelece diretrizes para reduzir a dependência externa de NPK até 2050. O digestato anaeróbico contém os macronutrientes (Nitrogênio, Fósforo, Potássio) e micronutrientes presentes na matéria-prima original.
Durante a biodigestão anaeróbica, a fração de carbono volátil é convertida em metano e dióxido de carbono, enquanto os minerais ficam concentrados na fração sólida e líquida.
                               ┌──► Fase Líquida (1-3% Solidos) ──► Fertirrigação Local
Resíduo Orgânico  ──► Digestor ┼──► Digestato Desidratado ─────► Umidade: 80-85% ──► Secador GTI
 (Esterco, Vinhaça,                (Centrífuga / Prensa)                              │
  Torta de Filtro)                                                                    ▼
                                                                           Adubo Organomineral
                                                                          (Umidade < 10-12% Granulado)
- Redução Massiva de Volume e Peso: A evaporação da água, reduzindo a umidade de 85% para 10%, reduz o peso bruto do produto em mais de 80%, eliminando o custo desproporcional do frete de água.
- Estabilização Microbiológica e Sanitária: O tratamento térmico controlado elimina patógenos (garantindo classificação de Biossólido Classe A) e interrompe a fermentação secundária.
- Aumento no Valor do Nutriente: O digestato seco serve como base orgânica ideal para ser enriquecida com fontes minerais de fósforo e potássio, originando fertilizantes organominerais granulares sob medida para culturas como soja, milho, café e cana-de-açúcar.
Sobre a Genex Tech Industries LLP (GTI)
A Genex Tech Industries LLP (GTI) é uma empresa internacional de engenharia térmica especializada no projeto, fabricação e integração de secadores industriais de grande porte, trocadores de calor indiretos, sistemas de movimentação de granéis e soluções de controle ambiental.
Projetados a partir de sua plataforma de engenharia de desidratação de digestato, os equipamentos da GTI são customizados para processar materiais viscosos, pegajosos, higroscópicos ou abrasivos. Integrando circuitos de aproveitamento de água quente da jaqueta do motor (80°C–90°C), gases de exaustão de cogeração (CHP) ou vapor de processo, a GTI permite que plantas de bioenergia operem com altíssima eficiência térmica e menor custo operacional ($OPEX$).
Por que Agendar uma Conversa com os Parceiros Locais da GTI?
Como os parceiros locais da GTI no Brasil participarão do Fórum do Biogás 2026 como visitantes, eles possuem total flexibilidade para realizar reuniões consultivas personalizadas com gerentes de plantas, diretores operacionais e projetistas ao longo de todo o evento.
- Análise de Balanço de Massa e Umidade: Avaliação técnica do volume de água a evaporar e dimensionamento da capacidade horária de secagem necessária.
- Engenharia de Aproveitamento de Calor de Cogeração (CHP): Estratégias para capturar o calor residual dos motores geradores a biogás, reduzindo a zero o consumo de combustível adicional na secagem.
- Soluções para a Fase Pegajosa (Sticky Phase): Soluções mecânicas para evitar o empastamento e o bloqueio do equipamento durante a transição crítica de 40% a 60% de umidade.
- Parcerias para Integração Turnkey e EPC: Modelos de fornecimento para integração de equipamentos com fabricação local e engenharia regional na América Latina.
Visão Geral dos Sistemas de Secagem de Biogás e Digestato
A secagem de digestato orgânico e biomassa exige equipamentos projetados para suportar variações na textura do produto e preservar compostos termo-sensíveis.
Os sistemas da GTI incorporam controle multizona de temperatura, movimentação contínua da camada de material, sistemas automatizados de controle de umidade e proteção contra incêndios.
[Digestato Desidratado] ──► [Alimentador / Granulador] ──► [Secador de Esteira / Pás GTI] ──► [Ciclone / Lavador]
  (75% - 85% Umidade)                                        ▲ (Calor Residual CHP / Vapor)  │
                                                             └───────────────────────────────┘
                                                                [Biofertilizante Granulado]
                                                                  (10% - 12% Umidade Final)
Featured Snippets: Respostas Diretas para Dúvidas Frequentes
Por que a secagem de digestato é essencial para o avanço do biogás no Brasil?
O digestato desidratado contêm cerca de 80% de água, tornando o transporte inviável além de curtas distâncias. A secagem reduz a massa total em mais de 80%, transforma um passivo ambiental em um biofertilizante organomineral ensacado e comercializável, e alinha a usina ao Plano Nacional de Fertilizantes (PNF) para substituir fertilizantes importados.
Qual o tipo de secador mais indicado para operar com calor residual de cogeração (CHP)?
Os Secadores de Esteira Contínua (Band / Apron / Mesh Belt Dryers) são os mais recomendados. Eles utilizam água quente de baixa temperatura (70°C a 90°C) derivada da jaqueta dos motores CHP, operam com camada estática sem gerar poeira, possuem controle multizona e não volatilizam o nitrogênio presente na matéria-prima.
Como a GTI resolve o problema de caking/empastamento em materiais pegajosos?
A GTI utiliza Secadores de Pás Indiretos (Hollow Paddle Dryers) equipados com eixos duplos de pás autolimpantes. A ação mecânica contínua quebra os aglomerados na faixa crítica de umidade (40%–60%), impede a incrustação nas paredes e mantém a taxa de transferência térmica elevada.
Principais Aplicações da Secagem Térmica Industrial
                       ┌──► Pellets de Adubo Organomineral Comercial (Digestato Seco)
                       ├──► Biomassa para Co-queima em Caldeiras (Torta de Filtro, Bagaço, EFB)
Biomassa e Resíduos    ┼──► Suplementos de Ração Animal (Pomace Cítrico e Resíduos de Frutas)
  (Sistemas GTI)       ├──► Matéria-prima para Pirolise e Bio-Char (Biomassa Estabilizada)
                       └──► Biossólidos Classe A para Aplicação Agrícola Sem Restrições
PARTE 2: Portfolio Completo de Secadores Industriais GTI
                             ┌──► Secadores de Esteira / Malha Contínua (Maior relevância para digestato)
                             ├──► Secadores de Pás Indiretos (Para digestato pegajoso, lodos e tortas)
Portfolio de Secadores GTI  ─┼──► Secadores de Tambor Rotativo (Bagaço, torta de filtro, alta capacidade)
                             ├──► Secadores de Leito Fluidizado Vibratório (Polimento de grânulos, PROM)
                             ├──► Secadores Pneumáticos Flash (Secagem rápida de fibras finas)
                             └──► Secadores Especiais para LFOM, PROM, Capim Napier e Pomace
1. Secadores de Esteira / Correia / Malha Contínua (Foco Prioritário)
Os Secadores de Esteira Contínua (Band / Apron / Mesh Belt Dryers) representam a tecnologia mais eficiente e escalável para transformar digestato anaeróbico e lodos orgânicos em grânulos de biofertilizante de alto valor.
                    ┌────────────────────────────────────────────────────────┐
 Digestato Úmido ──►│  [==================================================]  │ (Camada 1 - Esteira)
 Ar Quente       ──►│  [==================================================]  │ (Camada 2 - Esteira) ──► Ar de Exaustão
 (Do Calor CHP)     │  [==================================================]  │ (Camada 3 - Esteira) ──► Adubo Seco Out
                    └────────────────────────────────────────────────────────┘
Arquitetura Mecânica e Térmica
O sistema consiste em uma ou múltiplas esteiras perfuradas de aço inoxidável montadas dentro de um túnel termicamente isolado. O digestato desidratado — previamente extrudado ou moldado na forma de pequenos cordões — é distribuído de forma homogênea sobre a esteira superior. O ar quente é forçado verticalmente através do leito poroso de material à medida que ele avança pelas diferentes zonas térmicas.
Vantagens Operacionais para Usinas no Brasil:
- Uso Integral do Calor Residual de Cogeração (CHP): Opera com água quente entre 70°C e 90°C recuperada da jaqueta de resfriamento dos motores a biogás, eliminando a necessidade de queimar combustível fóssil adicional.
- Preservação de Nutrientes (NPK): Por operar em temperaturas suaves de ar (60°C–85°C), o secador evita a volatilização do nitrogênio amoniacal ($NH_4^+-N$), mantendo o valor fertilizante do produto.
- Mínima Geração de Poeira: Como o material repousa estático sobre a esteira em movimento, não há atrito entre partículas. Isso elimina o encarrastamento de finos e simplifica o sistema de filtragem e lavagem de gases.
- Controle Multizona de Umidade: Zonas independentes de temperatura e fluxo de ar garantem a obtenção precisa do teor de umidade final (ex.: 10% a 12%).
2. Secadores de Pás Indiretos (Indirect Hollow Paddle Dryers)
Para digestatos pegajosos, tortas viscosas ou lodos de alta densidade, os Secadores de Pás Indiretos da GTI oferecem transferência de calor por condução com elevada eficiência térmica e ocupa espaço físico reduzido.
Essa tecnologia é amplamente reconhecida no mercado brasileiro por sua aplicação em secagem de lodos industriais e municipais (como as instalações da Andritz em indústrias de papel e celulose e grandes ETEs).
Mecanismo de Funcionamento
Dois eixos paralelos equipados com pás cuniformes ocas giram dentro de uma calha equipada com jaqueta térmica. O fluido de aquecimento — como vapor saturado, óleo térmico ou água quente pressurizada — circula tanto pelo interior da jaqueta quanto pelo interior das pás ocas.
- Transferência de Calor por Condução: O material é aquecido diretamente pelo contato mecânico com as superfícies metálicas aquecidas, exigindo um volume mínimo de ar de arraste no interior da câmara.
- Ação Autolimpante Mecânica: A rotação em sentido oposto dos dois eixos faz com que as pás limpem continuamente a superfície umas das outras, quebrando grumos durante a fase pegajosa (40% a 60% de umidade) e impedindo que o material incruste nas paredes do secador.
- Controle Severo de Emissões: A baixíssima vazão de ar reduz drasticamente o volume de gás de exaustão, facilitando a condensação, o tratamento de odores e a lavagem em scrubbers.
3. Secadores de Tambor Rotativo de Alta Capacidade
Para operações agroindustriais de grande porte ($10 \text{ a } 50+ \text{ toneladas/hora}$), os Secadores de Tambor Rotativo da GTI oferecem robustez e processamento contínuo de biomassa em granel, como bagaço de cana, torta de filtro (torta de filtro), palha de café e resíduos florestais.
Os tambores rotativos da GTI possuem aletas internas (lifting flights) desenhadas sob medida para elevar e chacoalhar a biomassa através do fluxo de ar quente, maximizando a transferência de calor por convecção.
4. Secadores de Leito Fluidizado Vibratório (VFBD)
Os Secadores de Leito Fluidizado Vibratório da GTI são indicados para o acabamento, secagem e resfriamento de grânulos homogêneos, bio-char e pílulas de adubo organomineral. A combinação de vibração mecânica direcional e injeção inferior de ar fluidiza as partículas, garantindo secagem uniforme sem quebrar os grânulos.
5. Secadores Pneumáticos Flash
Indicados para a remoção rápida de umidade de superfície em fibras agrícolas homogêneas e amidos. O ar de alta velocidade transporta o material ao longo de um duto vertical de secagem, evaporando a água livre em questão de segundos.
6. Secadores Especiais GTI para Pomace e Tortas Vegetais
O pomace de frutas (bagaço de citros, maçã, uva) e o pomace de palma contêm alta umidade residual (55% a 70%), açúcares solúveis e óleos vegetais. Se deixados sem tratamento, esses resíduos fermentam rapidamente, gerando maus odores e chorume.
Os Secadores de Pomace da GTI utilizam eixos agitadores reforçados e jaquetas de aquecimento indireto. A ação de raspagem contínua evita a caramelização dos açúcares e a formação de filme oleoso nas paredes internas, transformando esses resíduos em matéria-prima para ração animal ou biocombustível sólido.
7. Liderança em Tecnologias Dedicadas: Secadores de LFOM, PROM e Capim Napier
A GTI destaca-se no mercado global por desenvolver engenharia térmica sob medida para fertilizantes biofermentados e culturas energéticas dedicadas:
Secadores de LFOM (Liquid Fermented Organic Manure) e PROM (Phosphate Rich Organic Manure)
- LFOM (Biofertilizante Líquido Fermentado): Produzido a partir da fração líquida do digestato de biogás, contendo carbono orgânico, nitrogênio, potássio e microbiologia benéfica. Os sistemas de evaporação e secagem de LFOM da GTI concentram o efluente líquido ou convertem seus sólidos em adubo solúvel em pó/granulado.
- PROM (Adubo Orgânico Rico em Fósforo): Obtido através do enriquecimento do digestato biofermentado com rocha fosfática natural moída. Os Sistemas de Secagem de LFOM & PROM da GTI desidratam essa mistura com precisão, estabilizando a fração orgânica e garantindo a solubilização do fósforo no solo.
Secadores Industriais de Capim Napier (Capim Elefante)
- O Capim Napier (Pennisetum purpureum) é uma das culturas energéticas de maior rendimento por hectare no Brasil, utilizado tanto para a alimentação de gado de leite e corte quanto para a produção de pellets de biomassa em substituição à madeira.
- Colhido com 70% a 80% de umidade, o Capim Napier necessita de desidratação imediata para evitar a deterioração biológica.
- Os Secadores de Capim Napier da GTI (projetados em esteira ou tambor) realizam a secagem uniforme das folhas finas e dos colmos densos, reduzindo a umidade para 10%–12%, ideal para ensilagem, peletização ou briquetagem energética.
Tabela Comparativa de Seleção de Tecnologias de Secagem
| Tecnologia do Secador | Substratos Compatíveis | Fonte Primária de Calor | Eficiência Térmica | Principais Vantagens Competitivas |
| Esteira Contínua / Malha (Band Dryer) | Digestato desidratado, lodo de ETE, extrudados, LFOM sólido | Água Quente CHP (80°C–90°C), Vapor de baixa pressão | Alta ($85\%–92\%$) | Funciona com calor residual de baixa temperatura; preserva NPK; sem poeira |
| Pás Indiretas (Hollow Paddle Dryer) | Digestato pegajoso, tortas viscosas, lodos industriais, PROM | Vapor Saturado, Óleo Térmico, Água Quente | Altíssima ($88\%–95\%$) | Eixos autolimpantes eliminam incrustações; equipamento compacto |
| Tambor Rotativo (Rotary Drum) | Torta de filtro de cana, bagaço, Capim Napier, EFB | Gases de Chaminé de Caldeira, Exaustão de CHP, Biogás | Média-Alta ($75\%–85\%$) | Altíssima capacidade ($>20 \text{ t/h}$); suporta grande variação de granulometria |
| Leito Fluidizado Vibratório (VFBD) | Grânulos de organomineral, pó de PROM, bio-char, pellets | Ar Quente via Trocador de Calor / Vapor | Alta ($80\%–90\%$) | Secagem e polimento delicado; evita a quebra dos grânulos prontos |
| Secador de Capim Napier (GTI) | Capim Napier picado, Capim Elefante, biomassa de forragem | Queimador de Biogás, Biomassa ou Calor Residual | Alta ($82\%–90\%$) | Desidratação equilibrada entre colmo e folha; preserva proteínas |
| Secador de Pomace (GTI) | Bagaço de cítricos, pomace de frutas, resíduos oleosos | Vapor Indireto, Óleo Térmico, Ar Quente | Alta ($82\%–90\%$) | Agitadores de alto torque impedem a caramelização de açúcares |
PARTE 3: Valorização do Digestato, Recuperação de Calor e Setores-Chave no Brasil
Setores de Alta Prioridade para Secagem no Brasil
                       ┌──► Pecuária (Digestato de Suínos, Bovinos e Aves no Sul: SC, PR, RS)
                       ├──► Setor Sucroenergético (Vinhaça Concentrada e Torta de Filtro)
Setores Estratégicos   ┼──► Agroindústria e Frigoríficos (Lodos DAF e Resíduos de Abate)
(Soluções GTI Brasil)  ├──► Saneamento Urbano (Lodo de ETE para Biossólidos Classe A)
                       └──► Mercado de Fertilizantes Organominerais (Projetos PNF e Embrapa)
1. Pecuária Intensiva (Suinocultura, Bovinocultura e Avicultura no Sul)
A Região Sul do Brasil (Santa Catarina, Paraná e Rio Grande do Sul) concentra o maior rebanho suinícola e avícola do país. Os biodigestores instalados em propriedades e cooperativas geram um volume massivo de digestato.
Os Secadores de Esteira e Pás da GTI transformam esse digestato líquido/pastoso em pellets de biofertilizante sólido e seco, permitindo que as cooperativas transportem os nutrientes para regiões agrícolas que demandam fósforo e matéria orgânica, aliviando a saturação de solos locais.
2. Setor Sucroenergético (Usinas de Açúcar, Etanol e Biometano)
As usinas brasileiras processam centenas de milhões de toneladas de cana-de-açúcar por safra, gerando grandes volumes de vinhaça e torta de filtro. A torta de filtro sai da moagem com 70% a 75% de umidade.
A aplicação dos secadores rotativos e de esteira da GTI, utilizando o ar quente de exaustão das caldeiras ou vapor residual da usina, transforma a torta de filtro e a vinhaça concentrada em um adubo organomineral rico em potássio e fósforo, reduzindo os custos com frota de vinhaça e caminhões torta.
3. Agroindústria e Frigoríficos (Processadores de Carne e Alimentos)
Grandes frigoríficos e indústrias de alimentos geram lodos orgânicos gordurosos e proteicos em seus sistemas de Flotação por Ar Dissolvido (DAF) e biodigestores.
Os Secadores de Pás Indiretos e Secadores de Pomace da GTI processam esses resíduos pegajosos, convertendo-os em ingredientes para fertilizantes ou insumos para ração, atendendo às rígidas normas ambientais de Descarte Zero.
4. Saneamento e Lodo Urbano (ETEs e Aterros Sanitários)
Estações de Tratamento de Esgoto (ETEs) em todo o Brasil buscam alternativas sustentáveis para a destinação de lodos sanitários. A secagem térmica do lodo anaeróbico reduz o volume em mais de 75% e elimina microrganismos patogênicos, permitindo a transformação do resíduo em Biossólidos Classe A para reflorestamento, recuperação de solos degradaos ou uso agrícola direto.
Eficiência Energética e Recuperação de Calor Residual de Cogeração (CHP)
A evaporação da água consome uma quantidade considerável de energia térmica. Para garantir a viabilidade financeira da usina de biogás, a GTI projeta seus secadores para operar integrados aos circuitos de calor desperdiçado no processo:
[Gases de Exaustão do Motor CHP (450°C)] ──┐
[Água da Jaqueta do Motor CHP (85°C)]    ──┼──► [Trocador de Calor GTI] ──► [Secador de Esteira / Pás GTI]
[Gases de Chaminé de Caldeiras (180°C)]  ──┘
Ao capturar a água quente da jaqueta (80°C–90°C) ou os gases de exaustão (450°C) de motogeradores a biogás, a planta seca seu digestato sem consumir combustível comercial adicional, reduzindo o custo operacional ($OPEX$) a níveis extremamente baixos.
Redução de Massa e Balanço de Desidratação
A secagem industrial é fundamentada na transferência contínua de calor e na remoção da água contida no produto.
Quando o digestato sai do biodigestor e passa por uma prensa ou centrífuga, ele alcança tipicamente 80% a 85% de umidade. Isso significa que, em cada 10 toneladas de produto, 8 a 8,5 toneladas são puramente água.
Quando esse material é processado em um secador térmico da GTI até atingir 10% de umidade final, o resultado é impressionante:
- Massa Inicial: 10.000 kg de digestato úmido (a 85% de umidade)
- Água Evaporada: Aprox. 8.333 kg de água retiradas pelo secador
- Produto Final Seco: Aprox. 1.667 kg de biofertilizante organomineral (a 10% de umidade)
Essa redução de mais de 83% no peso total do material elimina a maior parte do frete e torna o fertilizante viável para ser ensacado, armazenado por longos períodos e comercializado em qualquer região do Brasil ou do exterior.
+-----------------------------------------------------------------------------------+
|               BALANÇO TÍPICO DE DESIDRATAÇÃO DE SUBSTRATOS AGRÍCOLAS              |
+-------------------+-----------------+-------------------+-------------------------+
| Substrato / Resíduo| Umidade Inicial | Umidade Final     | Água Evaporada por Ton  |
+-------------------+-----------------+-------------------+-------------------------+
| Digestato Suíno   | 80% – 88%       | 10% – 12%         | 775 – 860 kg            |
| Digestato Bovino  | 82% – 88%       | 10% – 12%         | 800 – 860 kg            |
| Torta de Filtro   | 65% – 75%       | 10% – 12%         | 610 – 720 kg            |
| Capim Napier      | 70% – 80%       | 10% – 12%         | 660 – 770 kg            |
| Pomace Cítrico    | 60% – 70%       | 10% – 12%         | 550 – 660 kg            |
| Lodo Sanitário    | 80% – 85%       | 10% – 12%         | 770 – 830 kg            |
+-------------------+-----------------+-------------------+-------------------------+
Automação, Segurança e Controle Anti-Incêndio
Os secadores da GTI possuem automação industrial avançada para garantir operação segura e contínua:
- Recirculação de Gases de Exaustão (EGR): Recircula o ar aquecido não saturado de volta à câmara de secagem, economizando energia e mantendo os níveis de oxigênio sob controle.
- Alimentação Automatizada via PLC: O painel de controle ajusta a velocidade da esteira e a vazão do material com base em leituras contínuas de umidade por sensores infravermelhos no descarte.
- Detecção de Faíscas e Nebulização Automática: Sensores ópticos detectam qualquer ponto de incandescência na câmara, acionando bicos de nebulização de água em milissegundos para prevenir riscos de incêndio.
PARTE 4: Soluções Turnkey, Mercados Globais, FAQs e Chamada para Ação
Soluções Integradas Turnkey para Valorização do Digestato
A GTI oferece projetos completos de engenharia, cobrindo todas as etapas de processamento desde a saída do biodigestor até o produto pronto para venda:
[Separação Sólido-Líquido] ──► [Granulador / Alimentador] ──► [Secador Industrial GTI]
                                                                      │
[Ensacamento / Silo de Armazenamento] ◄── [Resfriamento & Peneiramento] ◄──┘
Indústrias Atendidas
- Usinas de Biogás e Biometano (RNG): Secagem e peletização de digestato agrícola e industrial.
- Fabricantes de Adubo Organomineral: Linhas completas para seca de LFOM, PROM e adição de NPK mineral.
- Usinas Sucroenergéticas: Processamento térmico de torta de filtro, vinhaça e bagaço de cana.
- Processadores de Palma e Óleos Vegetais: Secagem de EFB, torta de decanter e pomace através da plataforma GTI Palm Drying Systems.
- Produtores de Biomassa e Ração: Desidratação industrial de Capim Napier para pellets e ração.
Presença Global de Fornecimento
A Genex Tech Industries LLP fabrica seus sistemas seguindo rigorosos padrões internacionais de qualidade (ISO, CE). A empresa atende clientes nas principais regiões agrícolas do mundo:
- América Latina: Brasil, Colômbia, Argentina, México, Guatemala, Chile, Equador.
- Sudeste Asiático: Malásia, Indonésia, Tailândia, Vietnã, Filipinas.
- Sul da Ásia e Oriente Médio: Índia, Emirados Árabes Unidos, Arábia Saudita.
- África e Europa: Nigéria, Costa do Marfim, Quênia, Espanha, Itália.
Diferenciais Competitivos da GTI
- Construção Robusta e Revestimentos Especiais: Fabricados em chapas grossas de aço inoxidável (AISI 304/316) ou aço carbono estrutural tratado contra corrosão.
- Engenharia sob Medida para Aproveitamento Térmico: Projetados para operar integrados a qualquer fonte de calor disponível na planta (água do motor CHP, exaustão, vapor ou queimadores diretos a biogás).
- Mecanismos Anti-Incrustantes: Agitadores e eixos de alta resistência projetados para quebrar o material durante a fase crítica e pegajosa de umidade.
- Sistemas Integrados de Segurança: Monitoramento de temperatura, alívio de explosão e detecção automática de incandescência.
Perguntas Frequentes (FAQs)
1. Os parceiros da GTI terão estande de exposição no Fórum do Biogás 2026 em São Paulo?
Não. A Genex Tech Industries LLP (GTI) e seus parceiros locais no Brasil participarão do 13º Fórum do Biogás 2026 exclusivamente como visitantes. Nossos engenheiros e representantes comerciais estarão circulando no evento durante os dois dias (11 e 12 de Agosto de 2026) para realizar reuniões presenciais pré-agendadas e consultorias diretas.
2. Como posso agendar uma reunião técnica presencial com a GTI durante o evento?
Você pode solicitar um horário de reunião com nossa equipe enviando um e-mail para mktg@gtidryers.com, enviando uma mensagem via WhatsApp para +91-9330077417 ou preenchendo o formulário de contato na Página de Digestato da GTI.
3. Qual a diferença entre os Secadores de LFOM, PROM e Secadores de Capim Napier da GTI?
- Os Secadores de LFOM & PROM concentram e desidratam fertilizantes líquidos biofermentados e organominerais enriquecidos com fósforo natural.
- Os Secadores de Capim Napier são projetados para desidratar biomassas de fibras longas de alto rendimento agrícola, secando caules e folhas de forma equilibrada sem queimar o produto.
4. O processo de secagem térmica reduz o teor de Nitrogênio do digestato?
Quando utilizado o Secador de Esteira Contínua da GTI com controle de temperatura suave (60°C a 80°C) alimentado por água quente de cogeração, o nitrogênio amoniacal é preservado e fixado na matriz orgânica, garantindo um biofertilizante rico em NPK.
5. Qual é a economia média no transporte ao secar o digestato de 80% para 10% de umidade?
A redução na massa total do produto é superior a 80%. Uma planta que produz 100 toneladas diárias de digestato desidratado úmido passa a movimentar apenas cerca de 18 a 20 toneladas de biofertilizante seco por dia, gerando uma economia gigantesca em custos de frete e frota.
Índice de Palavras-Chave de SEO Internacional
| Idioma / Região | Principais Termos Técnicos de Busca |
| Português (Brasil) | Secador de digestato, secador de biogás, secador de esteira, secador de pás, adubo organomineral, secador de LFOM, secador de PROM, secador de capim napier, Fórum do Biogás 2026, Lei do Combustível do Futuro. |
| Espanhol (LATAM) | Secador de digestato de biogás, secador de banda continua, secador de orujo, biofertilizante organomineral, deshidratación de biomasa, secador de pasto napier. |
| Inglês (Global) | Biogas digestate dryer, continuous band dryer, hollow paddle dryer, LFOM dryer manufacturer, PROM dryer, Napier grass dryer, organomineral biofertilizer. |
Agende sua Reunião com os Parceiros Locais da GTI no Fórum do Biogás 2026
Sua empresa estará presente no 13º Fórum do Biogás (Fórum do Biogás 2026) no São Paulo Expo, em São Paulo – SP (11 e 12 de Agosto de 2026)?
Seja você um produtor de biogás/biometano buscando eliminar o custo do digestato úmido, um fabricante de fertilizantes organominerais projetando linhas de LFOM e PROM, um produtor de biomassa avaliando a desidratação de Capim Napier, ou um consultor de engenharia EPC projetando soluções com aproveitamento de calor CHP, a Genex Tech Industries LLP (GTI) está à disposição para colaborar com o sucesso do seu projeto.
Lembrete: Nossos parceiros locais estarão presentes no evento como visitantes (sem estande fixo). As reuniões devem ser agendadas antecipadamente para garantirmos atendimento exclusivo.
Canais Diretos para Agendamento e Consultoria:
- Acesse a Página Oficial de Digestato: GTI Digestate Drying Solutions
- Acesse a Plataforma de Palma e Biomassa: GTI Palm Drying Systems
- Portal Principal de Engenharia GTI: GTI Main Engineering Platform
- Agende sua Reunião em São Paulo: Envie um e-mail para mktg@gtidryers.com ou mensagem via WhatsApp para +91-9330077417.
- Solicite um Estudo de Viabilidade Térmica: Informe a capacidade horária da sua usina, o teor de umidade do digestato/biomassa e o calor residual disponível para receber uma proposta técnica detalhada de secagem.